Penyelaman teknikal yang mendalam ke dalam geometri bebibir, pemilihan titik, sistem salutan dan pembolehubah pemasangan yang memisahkan sambungan yang boleh dipercayai daripada kegagalan medan.
Abstrak
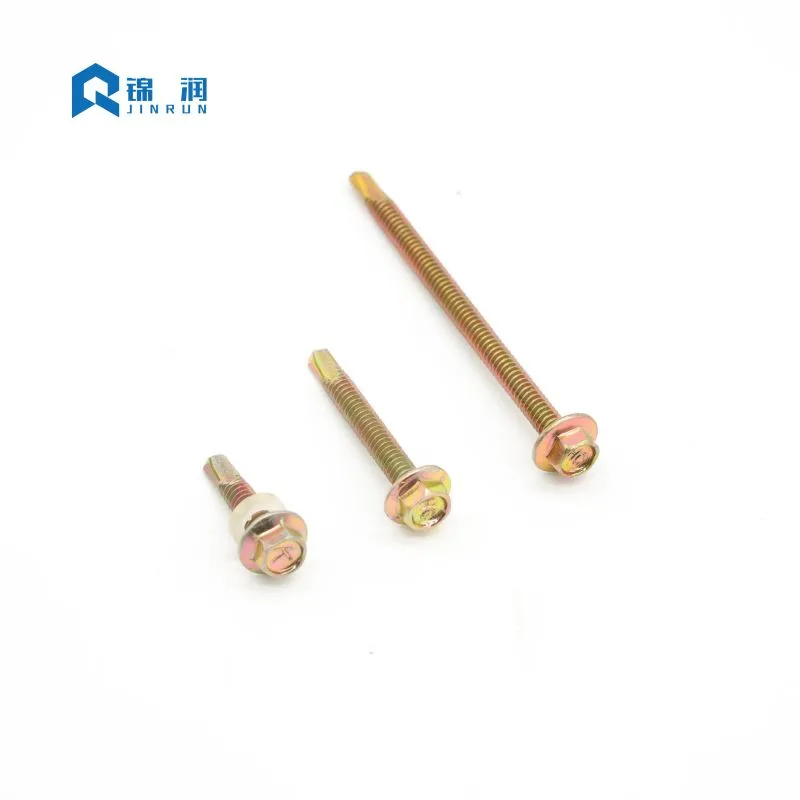
Sebilangan kecil pengikat memikul tanggungjawab struktur dengan sedikit pengiktirafan yang boleh dilihat sebagaiSkru Penggerudian Sendiri Kepala Bebibir Hex. Daripada bumbung logam dan pelapisan kepada pelekap solar dan keluli struktur ringan, skru ini mesti menggerudi, mengetuk dan mengapit dalam satu laluan—selalunya dalam angin, hujan dan pendedahan yang menghakis. Artikel ini mengkaji logik kejuruteraan di sebalik kepala bebibir bersepadu, sistem nombor titik yang mengawal keserasian ketebalan bahan, teknologi salutan yang menentukan hayat perkhidmatan dan pembolehubah pemasangan yang paling kerap disalahuruskan di lapangan. Ia ditulis untuk kontraktor, pengedar dan penulis spesifikasi yang memerlukan lebih daripada penyenaraian katalog: mereka memerlukan pemahaman yang berkesan tentang sebab pengikat ini berprestasi dan cara mengekalkan prestasinya merentas persekitaran pembinaan yang mencabar.
Jadual Kandungan
- Anatomi Reka Bentuk: Mengapa Bebibir Mengubah Laluan BebanLompat ke bahagian
- Piawaian, Saiz dan Sistem Nombor TitikLompat ke bahagian
- Pemilihan Salutan: Memadankan Skru dengan PendedahanLompat ke bahagian
- Sains Pemasangan: Kelajuan, Tekanan dan Mampatan PengedapLompat ke bahagian
- Mod Kegagalan Yang Mengesan Kembali ke Pemilihan dan TeknikLompat ke bahagian
- Jaminan Kualiti dan Protokol PemeriksaanLompat ke bahagian
- Soalan LazimLompat ke bahagian
1. Anatomi Reka Bentuk: Mengapa Bebibir Mengubah Laluan Beban
Kepala mesin basuh heks konvensional bergantung pada neoprena bersandar keluli yang berasingan atau mesin basuh EPDM untuk mengedarkan tekanan pengapit. Kepala bebibir menyepadukan permukaan galas itu terus ke dalam geometri kepala. Hasilnya bukan sekadar kemudahan. Ia mengubah cara daya bergerak melalui sambungan.
Bebibir meningkatkan kawasan galas di bawah kepala, yang mengurangkan tekanan sentuhan pada keluli tolok nipis dan pelapisan pra-dicat. Tekanan sentuhan yang lebih rendah mengurangkan risiko salutan, keretakan salutan dan tarik-melalui apabila sambungan terdedah kepada daya angkat angin atau kitaran haba. Oleh kerana permukaan galas dimesin atau dibentuk sejuk sebagai sebahagian daripada kepala, tiada mesin basuh berasingan untuk mengalih keluar tengah, jatuh semasa pemasangan, atau mampat secara tidak rata.
Pemacu heksagon mempunyai fungsi yang sama. Ia menerima soket standard atau pemacu nat dan memindahkan tork dengan cam-out yang jauh lebih rendah daripada ceruk Phillips atau Pozi. Itu penting apabila skru dijangka menggerudi melalui purlin dan kemudian mengapit panel tanpa memutar ceruk pemacu atau menanggalkan kepala. Untuk kerja volum tinggi, gabungan galas bebibir dan pemacu heks membolehkan satu alat—biasanya pistol skru yang dilengkapi klac—untuk memacu beribu-ribu pengikat ke kedalaman yang konsisten.
Permukaan Galas Bersepadu
Apabila menentukan pengikat untuk keluli tolok nipis, pengagihan tegasan di bawah kepala skru adalah pertimbangan kejuruteraan yang kritikal. Mesin basuh rata standard boleh membengkok atau berubah bentuk di bawah tork yang tinggi, menjejaskan integriti sambungan. Bebibir bersepadu padaSkru Penggerudian Sendiri Kepala Bebibir Hexdireka dengan nisbah ketebalan dan diameter tertentu yang menentang lenturan. Permukaan galas tegar ini memastikan bahawa beban pengapit tersebar sama rata pada bahan yang disambungkan. Dalam aplikasi yang melibatkan panel terlindung, bebibir menghalang kepala skru daripada menarik melalui kulit luar panel yang agak lembut, mengekalkan pengedap kedap cuaca walaupun di bawah beban angin dinamik.
Hex Drive lwn. Cruciform Recesses
Pilihan jenis pemacu memberi kesan ketara kepada kecekapan pemasangan dan kebolehpercayaan sendi. Ceruk salib, seperti Phillips atau Pozi, direka bentuk untuk keluar apabila ambang tork tertentu dicapai—ciri yang pada asalnya bertujuan untuk mengelakkan pengetatan berlebihan dalam pengeluaran besar-besaran. Walau bagaimanapun, dalam aplikasi pembinaan di mana skru penggerudian sendiri mesti memotong keluli, cam-out adalah sangat tidak diingini. Pemacu hex menyediakan penglibatan enam mata selamat yang membolehkan pengendali menggunakan tork yang diperlukan untuk menggerudi lubang dan mengetuk benang tanpa sedikit tergelincir. Penglibatan positif ini mengurangkan keletihan pengendali, meminimumkan kehausan bit, dan memastikan tork penuh dipindahkan ke canggih.
Geometri Benang dan Penglibatan
Profil benang skru penggerudian sendiri dioptimumkan untuk pemotongan dan pengapit. Benang biasanya digulung dan bukannya dipotong, yang menjajarkan struktur butiran keluli dan meningkatkan kekuatan. Padang dan diameter utama direka bentuk untuk memberikan rintangan tarik keluar yang mencukupi dalam bahan penerima. Benang halus biasanya digunakan untuk aplikasi logam-ke-logam, menawarkan bilangan benang yang lebih tinggi setiap inci untuk kuasa pegangan yang lebih besar dalam bahagian nipis. Benang kasar selalunya diutamakan untuk bahan kayu-ke-logam atau komposit, di mana kedalaman benang yang lebih besar diperlukan untuk menyesarkan bahan tanpa menyebabkannya terbelah atau runtuh.
- Permukaan galas bersepadu:menyebarkan beban pengapit tanpa mesin basuh yang longgar.
- Pemacu Hex:pemindahan tork yang lebih tinggi dan gelinciran bit berkurangan di bawah beban.
- Titik penggerudian sendiri:menghapuskan langkah penggerudian berasingan dalam sambungan keluli ke keluli.
- Gulungan benang ketepatan:menyokong penglibatan yang konsisten dan rintangan tarik keluar.
2. Piawaian, Saiz dan Sistem Nombor Titik
Pasaran pengikat global mengiktiraf produk ini di bawah beberapa konvensyen penamaan—DIN 7504K, AS/NZS 3566, dan setara siri inci IFI—tetapi pembolehubah asas kekal konsisten: diameter, panjang, padang benang, geometri kepala dan kapasiti mata gerudi. Katalog pembekal mungkin menyenaraikan berpuluh-puluh kombinasi, tetapi keputusan spesifikasi biasanya dikurangkan kepada dua soalan: berapakah jumlah ketebalan yang mesti dicantumkan, dan apakah nombor titik yang boleh menggerudi ketebalan itu sebelum benang terlibat.
Sistem nombor titik ialah pembolehubah pemilihan tunggal yang paling penting dan yang paling kerap disalahgunakan. Titik #2 bertujuan untuk kepingan logam tolok cahaya. Titik #3 meliputi bahagian tengah luas pembinaan umum. Titik #5 diperlukan untuk plat struktur berat. Jika titik gerudi tidak berulir lebih pendek daripada susunan bahan gabungan, benang mula menggigit sebelum hujung keluar dari lapisan bawah. Hasilnya ialahmembelek: kedua-dua lapisan dipisahkan secara paksa, penglibatan benang terjejas, dan skru mungkin terputus akibat beban kilasan.
| Nombor Mata | Kapasiti Ketebalan Logam Biasa | Kes Penggunaan Biasa |
|---|---|---|
| Perkara #1 | Sehingga 0.062 in (≈ 1.6 mm) | Lembaran logam ultra nipis, saluran HVAC |
| Perkara #2 | Sehingga 0.110 in (≈ 2.8 mm) | Logam kepingan tolok cahaya, pelapisan nipis |
| Perkara #3 | 0.110 – 0.210 in (≈ 2.8 – 5.3 mm) | Pembinaan am, bumbung, rangka keluli |
| Perkara #4 | 0.210 – 0.250 in (≈ 5.3 – 6.4 mm) | Keluli struktur sederhana, rangka berat |
| Perkara #5 | 0.250 – 0.500 in (≈ 6.4 – 12.7 mm) | Rasuk struktur berat, plat tebal |
Penyahkodan DIN dan IFI Setara
Siri metrik dan inci tidak selalu memetakan satu sama satu merentas pembekal. Diameter DIN ST4.8, ST5.5 dan ST6.3 sepadan dengan sambungan struktur ringan dan sederhana biasa; Diameter IFI #10, #12 dan #14 berkhidmat untuk pasaran Amerika Utara. Spesifikasi yang berfungsi dalam satu siri tidak boleh diandaikan boleh ditukar ganti dalam yang lain tanpa memeriksa panjang titik, padang benang dan diameter galas kepala bersama-sama. Sebagai contoh, skru DIN ST5.5 mungkin mempunyai pic benang yang berbeza sedikit berbanding dengan skru IFI #12, yang boleh menjejaskan penglibatan dalam lubang pra-diketuk atau tork pemanduan yang diperlukan.
Pemilihan Panjang dan Pengiraan Tindanan Bahan
Pemilihan panjang mengikut peraturan praktikal: bahagian berulir hendaklah memanjangkan sekurang-kurangnya tiga utas penuh melebihi bahan yang dicantumkan. Jidar itu melindungi kekuatan tarik keluar dan menampung variasi kecil dalam ketebalan bahan. Apabila tindanan termasuk penebat, pengedap atau jurang yang tidak rata, mata mesti cukup panjang untuk mengosongkan tindanan penuh sebelum penglibatan benang bermula. Jurutera hendaklah sentiasa mengira jumlah ketebalan bahan (termasuk sebarang gasket atau pencuci) dan menambah sekurang-kurangnya 1.5 kali diameter skru untuk menentukan panjang nominal minimum yang diperlukan.
3. Pemilihan Salutan: Memadankan Skru dengan Pendedahan
Reka bentuk mekanikal pengikat menentukan sama ada ia boleh membuat sambungan. Salutannya menentukan sama ada sambungan itu bertahan. Geometri skru yang sama boleh dibekalkan dengan zink saduran, galvanizing hot-dip, salutan serpihan zink-aluminium, atau sistem seramik berbilang lapisan, dan perbezaan dalam prestasi semburan garam tidak bertambah—ia adalah kategorikal.
Zink elektroplated standard menyediakan perlindungan asas untuk keadaan luaran dalaman dan terlindung sedikit. Dalam udara pantai atau suasana industri, salutan itu boleh menunjukkan karat merah dalam beberapa bulan. Galvanizing hot-dip menawarkan lapisan zink korban yang lebih tebal untuk persekitaran luaran dan marin yang teruk, tetapi ketebalan salutan boleh menjejaskan kesesuaian benang dan memerlukan pengendalian yang teliti semasa pemasangan.
Zink Saduran Elektronik dan Hadnya
Zink saduran adalah kemasan yang paling biasa dan menjimatkan untuk skru penggerudian sendiri. Ia menyediakan salutan seragam dan nipis yang tidak mengubah dimensi benang dengan ketara, memastikan pemasangan lancar. Walau bagaimanapun, penyaduran zink standard agak nipis, selalunya dalam julat 5 hingga 15 mikron. Dalam persekitaran yang mempunyai kelembapan tinggi, semburan garam atau bahan pencemar industri, lapisan zink digunakan dengan cepat. Apabila zink habis, keluli karbon asas mula terhakis, membawa kepada kelemahan struktur dan coretan karat yang tidak sedap dipandang pada fasad bangunan.
Galvanizing Hot-Dip untuk Persekitaran Yang Teruk
Untuk aplikasi yang memerlukan ketahanan jangka panjang, hot-dip galvanizing (HDG) adalah pilihan yang diutamakan. Proses HDG melibatkan mencelupkan skru ke dalam zink cair, menghasilkan ikatan metalurgi yang menghasilkan salutan yang tebal dan tahan lelasan. Lapisan aloi zink-besi memberikan perlindungan korban yang sangat baik. Walau bagaimanapun, salutan tebal boleh menjadikan benang lebih berat sedikit, memerlukan penggunaan kacang terlalu ditoreh atau teknik pemanduan tertentu. HDG sesuai untuk sambungan keluli struktur berat, pagar luar dan persekitaran marin.
Sistem Zn-Al-Seramik Termaju
Sistem zink-aluminium-seramik jenis Ruspert mewakili pendekatan yang berbeza. Salutan adalah komposit: lapisan pengorbanan zink, lapisan penghalang aluminium dan lapisan atas seramik bukan organik yang menutup liang mikro. Data semburan garam neutral untuk sistem ini biasanya menyebut rintangan karat merah melebihi 1,000 jam, berbanding dengan kira-kira 72–120 jam untuk penyaduran zink konvensional. Untuk bumbung, fasad dan tatasusunan suria yang tidak boleh diselenggara dengan mudah, jurang prestasi itu ialah perbezaan antara pemasangan yang boleh diservis dan penggantian pramatang.
TheSkru Penggerudian Sendiri Kepala Bebibir Hexsering dinilai pada prestasi salutan sahaja, tetapi spesifikasi harus menganggap salutan, substrat dan persekitaran sebagai satu sistem.
| Jenis Salutan | Perlindungan Kakisan Relatif | Prestasi Semburan Garam Indikatif | Persekitaran Paling Sesuai |
|---|---|---|---|
| Zink bersalut elektrik | asas | ≈ 72 – 120 jam | Dalaman, kering, sedikit terlindung |
| Panas-celup tergalvani | tinggi | Bergantung kepada ketebalan, besar | Luaran teruk, marin |
| Serpihan zink-aluminium (jenis Dacromet) | tinggi | Beberapa ratus jam | Perindustrian, automotif, pantai |
| Zn-Al-seramik (jenis Ruspert) | Sangat tinggi | Karat merah > 1,000 jam | Bumbung pantai, loji kimia, permukaan yang tidak boleh diselenggara |
Kakisan Galvanik dan Logam Tidak Serupa
Pemilihan salutan juga merupakan keputusan keserasian bahan. Skru keluli karbon bersalut zink yang bersentuhan dengan panel aluminium boleh mencipta pasangan galvanik dengan kehadiran kelembapan. Logam yang kurang mulia terhakis lebih disukai, dan jalur karat merah yang terhasil adalah ketahanan dan kegagalan estetik. Di zon pantai dan pada pemasangan aluminium, badan keluli tahan karat, pembinaan dwilogam atau salutan penghalang adalah spesifikasi yang sesuai—bukan lapisan zink yang lebih berat pada substrat keluli karbon yang sama.
4. Sains Pemasangan: Kelajuan, Tekanan dan Mampatan Pengedap
Skru gerudi sendiri ialah alat pemotong logam, bukan skru kayu. Mereka beroperasi dalam tetingkap kelajuan dan suapan yang ditetapkan. Di luar tingkap itu, titik terlalu panas, mengeras keluli, atau gagal menggigit. Perbezaan antara lubang bersih dan hujung terbakar biasanya adalah soal RPM dan tekanan ke bawah, bukan kualiti pengikat.
Untuk skru keluli karbon standard, julat produktif biasanya disebut antara 1,500 dan 2,500 RPM. Skru penggerudian sendiri keluli tahan karat memerlukan kelajuan yang lebih rendah—selalunya 1,000 hingga 1,500 RPM—kerana bahan tersebut mengeras dan mengekalkan haba. Apabila titik berputar terlalu cepat tanpa tekanan suapan yang mencukupi, geseran menaikkan suhu hujung melebihi julat pembajaan. Titik menjadi biru, kehilangan kekerasan, dan berhenti memotong. Skru kemudian berputar tanpa menembusi, dan pemasang sering meningkatkan kelajuan lagi—mempercepatkan kegagalan.
Pemilihan Alatan untuk Hasil yang Konsisten
Alat itu penting seperti kelajuan. Pistol skru yang dilengkapi klac dengan hidung sensitif kedalaman memberikan tempat duduk yang konsisten. Pemacu impak tork tinggi, sebaliknya, menggunakan penukul dan tork yang tidak terkawal; kepala boleh tercabut sama seperti tempat duduk bebibir, atau mesin basuh EPDM boleh dihancurkan sebelum operator bertindak balas. Untuk sebarang aplikasi yang melibatkan mesin basuh pengedap, kawalan tork bukan pilihan. Penggunaan bahagian hidung sensitif kedalaman memastikan setiap skru didorong ke kedalaman yang sama, memampatkan mesin basuh dengan sempurna tanpa mengira keletihan operator.
Tetingkap Mampatan Pencuci EPDM
Pada bumbung dan pelapisan, mesin basuh EPDM terikat ialah pengedap air utama. Ia mempunyai julat mampatan betul yang sempit. Mampatan berlebihan memaksa getah menjadi cendawan di luar sandaran logam, mendedahkannya kepada degradasi UV dan mengoyakkan ikatan getah-ke-logam. Di bawah mampatan menyebabkan mesin basuh longgar, membolehkan tindakan kapilari menarik lembapan di bawah kepala. Pemasangan yang betul menunjukkan EPDM kelihatan sedikit di tepi mesin basuh logam, dengan bahagian belakang logam rata atau cekung perlahan-lahan—tidak menunduk ke atas.
Tekanan ke bawah ialah separuh lagi daripada persamaan kadar suapan. Tekanan ringan "berbulu" pada RPM tinggi menyebabkan titik itu bergesel dan meluncur daripada dipotong. Kuasa linear yang mantap—kira-kira 25 hingga 35 lb dalam banyak panduan medan—mengekalkan bahagian tepi pemotong yang terlibat dan menghasilkan serpihan logam bergulung. Debu logam halus dan hujung biru adalah tanda geseran, bukan pemotongan. Cip bergulung menunjukkan haba hilang bersama cip dan bukannya terkumpul di dalam skru.
5. Mod Kegagalan Yang Mengesan Kembali ke Pemilihan dan Teknik
Kebanyakan kegagalan medan yang dikaitkan dengan "skru buruk" sebenarnya adalah kegagalan spesifikasi atau pemasangan. Memahami mekanisme di sebalik setiap kegagalan memendekkan proses diagnostik dan menghalang kejadian berulang.
Jacking dan Pelucutan Benang
Seperti yang diterangkan dalam bahagian titik-nombor, bicu berlaku apabila penglibatan benang bermula sebelum mata gerudi keluar dari bahan bawah. Lapisan dipisahkan, benang dijalurkan di helaian atas, dan skru mungkin terputus di kepala. Pembetulan adalah titik yang lebih panjang, bukan diameter yang lebih besar atau tetapan tork yang lebih tinggi. Memeriksa lubang selepas dialihkan boleh mendedahkan sama ada benang telah terpasang sebelum waktunya.
Kerosakan Berjalan dan Permukaan
Skru yang meluncur melintasi panel sebelum menggigit mencalarkan zink atau salutan cat dan mencipta tapak permulaan kakisan. Berjalan adalah perkara biasa apabila titik terlalu besar untuk kepingan nipis, apabila tekanan awal terlalu ringan, atau apabila bit haus. Titik yang lebih tajam untuk tolok nipis dan tekanan permulaan yang kukuh menyelesaikan kebanyakan kes. Dalam sesetengah situasi, menggunakan penebuk juruterbang atau mata gerudi khusus untuk logam nipis boleh menghilangkan berjalan sepenuhnya.
Pencincangan Kepala dan Lebihan Tork
Ricih kepala ialah kegagalan had tork. Pemandu impak dan klac haus adalah penyumbang yang kerap. Skru boleh mencapai permukaan tempat duduk dan kemudian menerima pancang tork yang melebihi kekuatan peralihan kepala ke batang. Hidung sensitif kedalaman atau pistol skru terhad tork menghalang pancang. Memastikan saiz bit pemacu yang betul juga penting, kerana bit yang longgar boleh menyebabkan bucu pemacu heks membulatkan, memerlukan daya yang berlebihan untuk dikeluarkan.
Kemerosotan Salutan dan Kakisan Antara Muka
Sentuhan logam yang tidak serupa dalam persekitaran lembap menghasilkan sel galvanik. Kerosakan muncul sebagai pewarnaan karat, salutan melepuh atau kehilangan bahagian pada antara muka. Ubatnya ialah pemilihan bahan: keluli tahan karat, binaan dwilogam, atau salutan penghalang yang sesuai dipadankan dengan bahan panel dan kategori pendedahan. Pemeriksaan visual yang kerap semasa pembinaan boleh mengenal pasti kawasan di mana salutan telah rosak semasa pemasangan, membolehkan sentuhan semula sebelum struktur ditauliahkan.
Setiap mod kegagalan ini mengukuhkan prinsip yang sama: theSkru Penggerudian Sendiri Kepala Bebibir Hexadalah komponen sistem. Nombor mata, salutan, substrat, alat dan teknik mesti dipilih bersama. Salutan berprestasi tinggi tidak dapat mengimbangi titik bersaiz kecil, dan skru premium tidak dapat bertahan dengan pemacu impak tanpa kawalan kedalaman.
6. Protokol Jaminan Kualiti dan Pemeriksaan
Memastikan kebolehpercayaan sambungan dalam menuntut projek pembinaan memerlukan proses jaminan kualiti yang mantap. Penentu dan kontraktor harus melaksanakan protokol pemeriksaan yang meliputi kedua-dua pengikat masuk dan pemasangan siap.
Pengesahan Dimensi
Pengikat masuk harus diambil sampel untuk mengesahkan dimensi kritikal: diameter kepala, ketebalan bebibir, diameter benang utama dan kecil, dan panjang mata. Variasi dalam dimensi ini boleh menjejaskan keupayaan skru untuk menggerudi dengan berkesan dan mengapit dengan selamat. Sebagai contoh, bebibir bersaiz kecil mungkin tidak menyediakan kawasan galas yang mencukupi, yang membawa kepada ubah bentuk panel. Panjang titik yang lebih pendek daripada yang ditentukan boleh menyebabkan bicu dalam susunan bahan yang lebih tebal.
Ujian Ketebalan Salutan
Untuk projek dalam persekitaran yang menghakis, mengesahkan ketebalan salutan adalah penting. Tolok aruhan magnet boleh digunakan untuk mengukur ketebalan lapisan zink atau aloi zink secara tidak merosakkan. Sebagai alternatif, ujian makmal kupon korban boleh mengesahkan prestasi semburan garam dan pematuhan salutan. Memastikan salutan memenuhi spesifikasi adalah satu-satunya cara untuk menjamin hayat perkhidmatan yang dijangkakan.
Pengesahan Harta Mekanikal
Sifat mekanikal skru—seperti kekuatan kilasan dan kekerasan—adalah kritikal untuk aplikasi penggerudian sendiri. Ujian kekuatan kilasan menentukan tork maksimum yang boleh ditahan oleh skru sebelum kepala tercabut atau batang berpusing. Ujian kekerasan mengesahkan bahawa titik gerudi dikeraskan secukupnya untuk menembusi keluli sasaran tanpa kusam, manakala teras kekal cukup kuat untuk menahan patah rapuh. Pembekal sukaJINRUNbiasanya menyediakan pensijilan sifat ini berdasarkan ujian kelompok.
7. Soalan Lazim
Bagaimanakah saya tahu nombor titik mana yang hendak digunakan untuk ketebalan bahan tertentu?
Bolehkah saya menggunakan pemacu impak untuk memasang skru ini?
Apakah yang menyebabkan skru penggerudian sendiri "berjalan" melintasi panel sebelum menggerudi?
Adakah salutan jenis Ruspert bernilai dinyatakan berbanding penyaduran zink standard?
Mengapakah sesetengah skru yang dipasang menunjukkan coretan karat dalam masa beberapa bulan?
Bagi pembeli dan penentu yang memerlukan pilihan dimensi dan salutan yang didokumenkan, pasukan kejuruteraan boleh menyediakan spesifikasi terperinci dan laporan ujian. Langkah kritikal adalah untuk menentukan tindanan bahan, kategori pendedahan dan alatan sebelum pesanan dibuat—bukan selepas sambungan pertama gagal.
Kepala bebibir, nombor titik, dan salutan bukanlah ciri bebas. Mereka adalah keputusan spesifikasi tunggal. Apabila ia diselaraskan dengan aplikasi, Skru Penggerudian Sendiri Kepala Bebibir Hex menyampaikan gabungan yang sentiasa menuntut pemasangan pembinaan bersama-sama: kelajuan penggerudian, kestabilan pengapit dan rintangan kakisan dalam satu operasi.
Sama ada projek seterusnya melibatkan bumbung logam, pemasangan solar, atau keluli struktur ringan, titik permulaan yang betul ialah perbualan teknikal tentang ketebalan bahan, pendedahan dan kaedah pemasangan.Hubungi kamiuntuk menyelaraskan spesifikasi pengikat dengan aplikasi sebelum skru pertama digerakkan.
Hubungi Kami untuk Sokongan Projek